

Když technologové a vývojáři plánují výrobu nadrozměrných ocelových bloků nebo masivních tvářecích nástrojů, často stojí před klasickým dilematem: drátové řezání vs. frézování. Zatímco u drobných součástek je volba většinou jasná hned při pohledu na výkres, u velkých a těžkých dílů se hraje o desítky hodin strojového času a nemalé finanční náklady.
Kdy dává smysl nasadit na mohutný kus oceli frézu a kdy je naopak mnohem levnější a bezpečnější poslat jej na drátovku? Pojďme se podívat na objektivní srovnání obou přístupů z pohledu nákladů, deformací a času.
Srovnání nákladů na kus: Záleží na tvrdosti
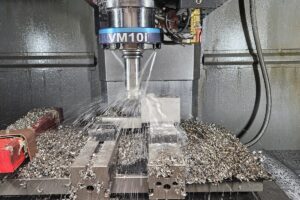
Základní ekonomická poučka ve strojírenství říká, že klasické konvenční frézování má mnohem větší úběr materiálu za minutu než drátová řezačka. Pokud vyrábíte velký blok z běžné konstrukční oceli nebo hliníku, klasické CNC frézování na zakázku bude z hlediska strojového času vždy rychlejší a levnější volbou.
Karta se ale dramaticky obrací ve chvíli, kdy materiál zušlechtíte. Frézování kalených ocelí (nad 50 HRC) extrémně namáhá řezné nástroje. Cena za opotřebené nebo zničené tvrdokovové plátky při hrubování tvrdého bloku rychle vystřelí náklady na kus do nebes. Navíc se prodlužuje čas, protože fréza musí odebírat materiál jen po malých třískách.
Moderní elektroerozivní drátové řezání naproti tomu tvrdost materiálu vůbec neřeší. Úběr probíhá pomocí elektrických výbojů, takže ať řežete bláto, nebo ocel kalenou na 62 HRC, rychlost a náklady na spotřební mosazný drát zůstávají stabilní.

Riziko deformace u kalených materiálů
Největším strašákem nástrojařů u velkých dílů je kroucení materiálu. Pokud složitý nástroj kompletně vyfrézujete takzvaně „na hotovo“ v měkkém stavu a následně ho pošlete do kalírny, vlivem vzniklého vnitřního pnutí se díl zkroutí a ztratí stanovené mikronové tolerance. Obrobek za desítky tisíc korun rázem končí ve šrotu.
Jak z toho ven? Vyříznutím po kalení. EDM technologie nepůsobí na obrobek žádným mechanickým tlakem. Elektroerozivní obrábění kalených dílů negeneruje nové vnitřní pnutí, čímž zcela eliminuje riziko deformací.
Zajímá vás, jak velké kusy vlastně dokážeme takto řezat? Podrobnosti najdete v našem nedávném článku zaměřeném na drátové řezání velkých dílů, kde představujeme i náš největší stroj pro třítunové obrobky.

Zlatá střední cesta: Hrubování frézou a dokončení drátem
Nejlepší technologové vědí, že tyto dvě technologie nestojí proti sobě, ale měly by se doplňovat. V HOOP EDM zákazníkům u velkých a složitých zakázek často navrhujeme kombinovaný (a ekonomicky nejvýhodnější) postup:
- Hrubování (Frézování v měkkém stavu): Velký blok materiálu upneme na frézovací centrum Hurco a rychle z něj „nahrubo“ odebereme většinu přebytečného materiálu. Ponecháme jen potřebné přídavky na následné přesné operace.
- Tepelné zpracování: Díl se bezpečně zakalí. Případné kroucení v této fázi nevadí, protože stále máme ponechaný přídavek materiálu.
- Dokončení (Drátové řezání): Zakalený a tvrdý polotovar upneme na drátovku Mitsubishi a s absolutní přesností na tisíciny milimetru vyřízneme finální tvary, ostré vnitřní rohy nebo střižné hrany.
Díky tomuto postupu klient neplatí drahý strojový čas za „vypalování“ obrovských kapes drátovkou, ale zároveň má jistotu, že finální rozměry kaleného dílu budou naprosto perfektní.
Pošlete nám výkres, navrhneme optimální postup
Ať už je vaše poptávka CNC frézování nebo EDM řezání jakkoliv specifická, vždy se na díl podíváme z technologického hlediska a doporučíme vám ten nejlevnější a nejspolehlivější postup výroby. Máme pod jednou střechou obě technologie, takže vám můžeme poradit zcela nezávisle.
Pošlete nám svůj 3D model (STEP) nebo výkres v PDF a my pro vás připravíme řešení na míru.